โรงงานผู้ใช้งาน
ให้ข้อมูลสินค้า ขวด ฝา พื้นที่ สาธารณูปโภค และเป้าหมายการผลิต พร้อมตัวอย่างสำหรับทดสอบ


เมื่อยอดขายโตขึ้นแต่จุดบรรจุทำงานไม่ทัน คอขวดเพียงจุดเดียวก็ฉุดกำลังผลิตของทั้งโรงงาน Smarttech Asia จึงเข้าไปวางแนวคิดไลน์บรรจุขนาดกลางทั้งชุด ตั้งแต่ป้อนขวด ป้อนผลิตภัณฑ์ บรรจุ 1 หัว ความเร็วออกแบบ 20 ขวดต่อนาที ไปจนถึงปิดฝาและลำเลียงออก ให้ทุกสถานีเดินต่อเนื่องเป็นไลน์เดียว และผ่านการทดสอบ FAT ก่อนส่งมอบจริง
กรณีศึกษาโครงการจริง โดยสงวนชื่อและข้อมูลเชิงพาณิชย์ของลูกค้า
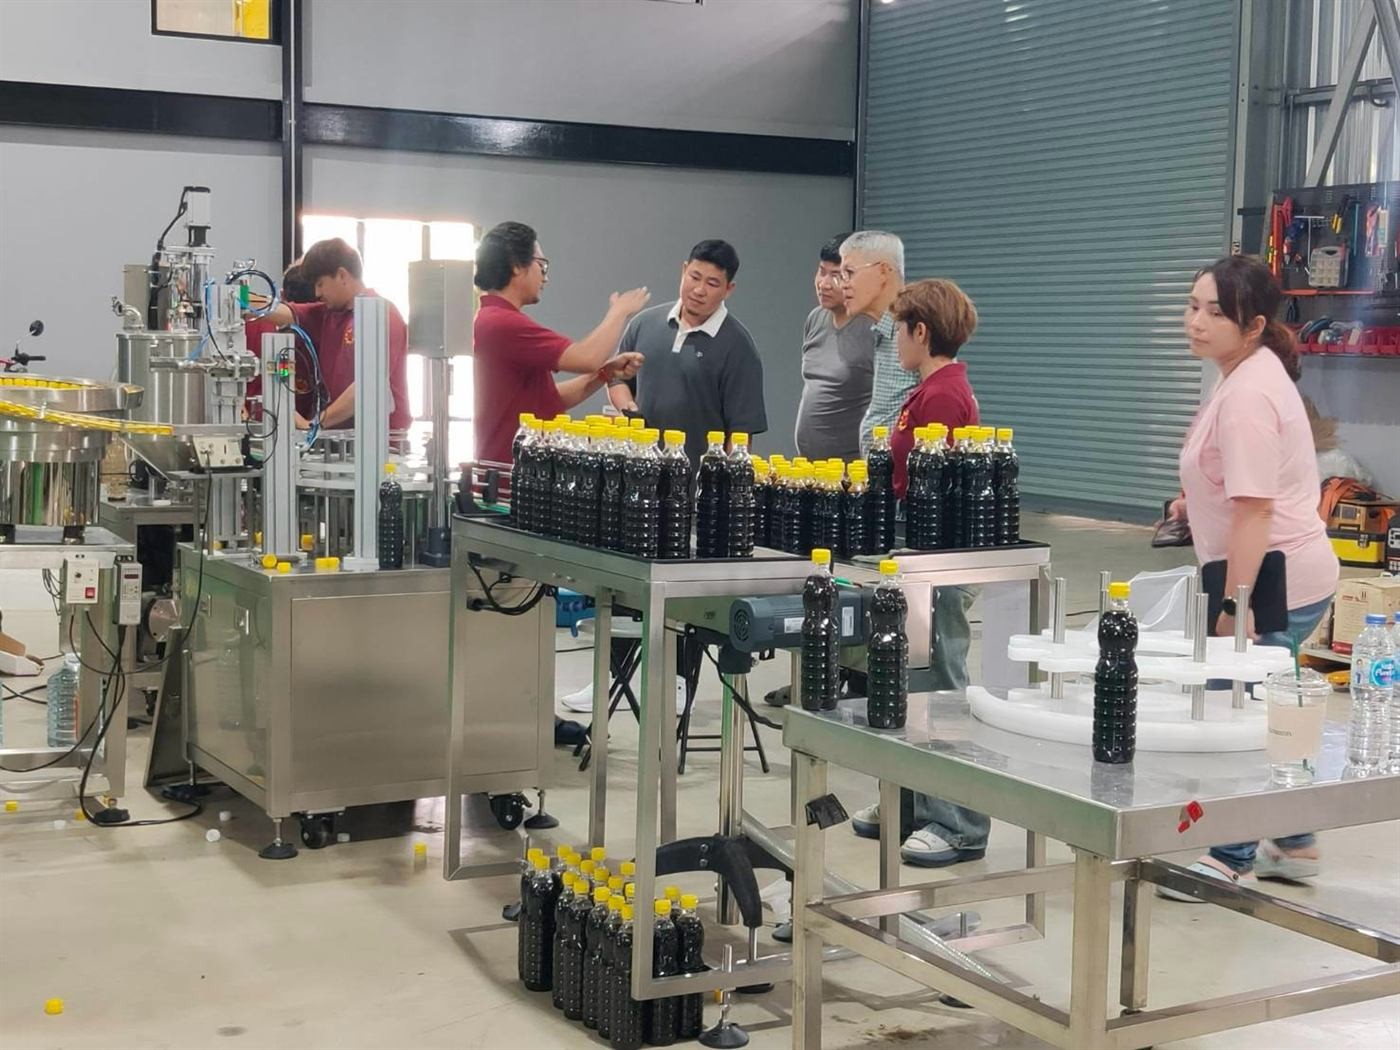
หมายเหตุ: ตัวเลขกำลังผลิตเป็นค่าคำนวณจากความเร็วออกแบบ ผลผลิตจริงขึ้นอยู่กับสินค้า บรรจุภัณฑ์ การตั้งเครื่อง การหยุดไลน์ และสภาพหน้างาน
Mid-size line
หลายโรงงานอยู่ในช่วงที่ใช้แรงงานและเครื่องกึ่งอัตโนมัติแล้วผลิตไม่ทันยอดขาย แต่ยังไม่ถึงขั้นต้องลงทุนไลน์ความเร็วสูงแบบหลายหัว ไลน์นี้ออกแบบมาสำหรับโรงงานในช่วงนั้นพอดี
Project challenge
ตอนแรกโจทย์ดูเหมือนแค่ต้องการเครื่องบรรจุที่เร็วขึ้น แต่เมื่อทีมของเราดูข้อมูลการผลิตจริง ก็พบว่าถ้าเร่งเฉพาะจุดบรรจุ คอขวดจะย้ายไปอยู่ที่การป้อนขวด การจัดฝา หรือการปิดฝาแทน ความท้าทายที่แท้จริงคือการทำให้ทุกสถานีเดินด้วยจังหวะเดียวกัน และรองรับเป้าหมาย 20 ขวดต่อนาทีโดยไม่สร้างคอขวดใหม่ถัดไป
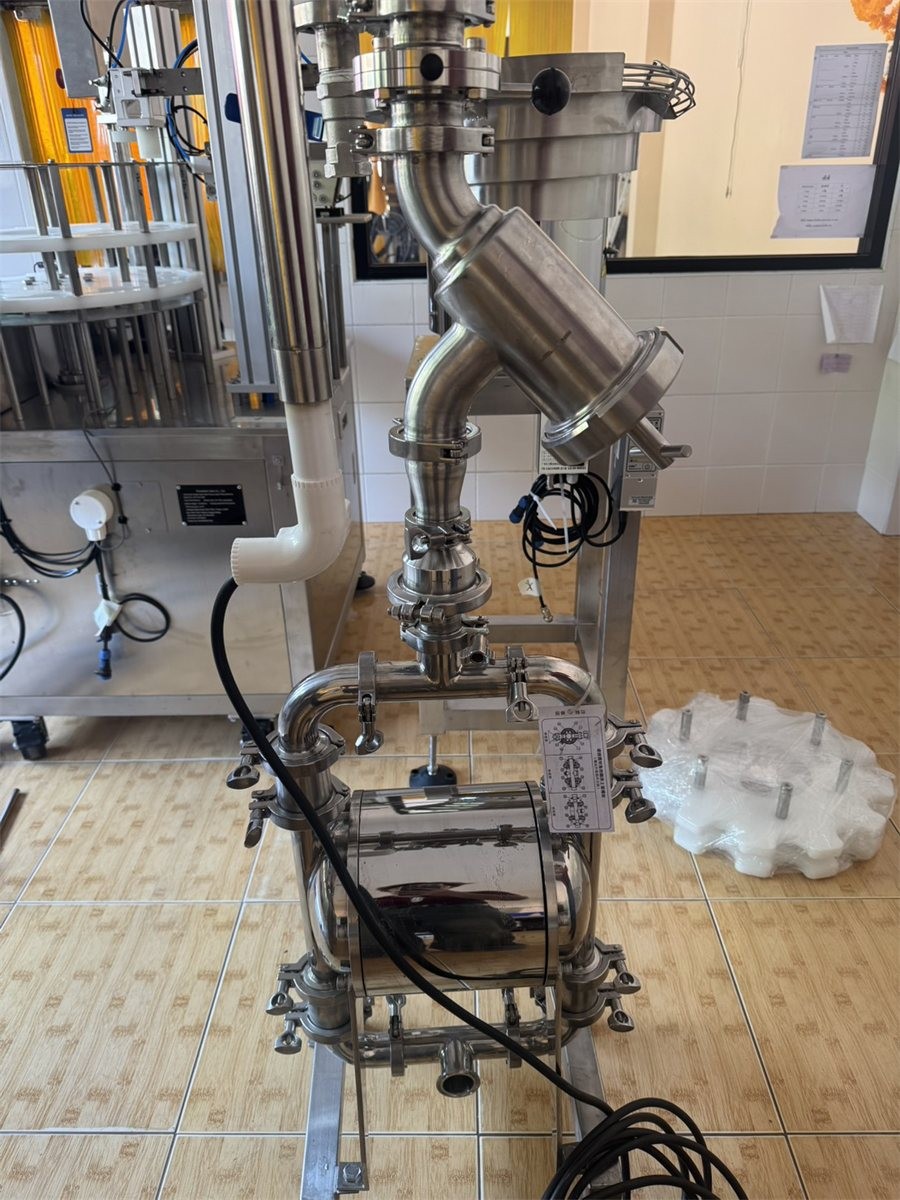
ระบบประกอบด้วยอุปกรณ์ป้อนขวด ระบบส่งผลิตภัณฑ์ เครื่องบรรจุ เครื่องป้อนและปิดฝา และสายพานลำเลียง โครงเครื่องเป็นสแตนเลส SS304 ส่วนชิ้นส่วนที่สัมผัสผลิตภัณฑ์เป็น SS316 ซึ่งทนต่อความเค็มและความเป็นกรดของซีอิ๊วได้ดี
รายละเอียดสุดท้ายต้องยึดแบบอนุมัติและเอกสารส่งมอบของโครงการ
Process concept
ผังนี้เป็นการสรุปแนวคิดจากเอกสารโครงการ ไม่ใช่ Detailed engineering drawing
Responsibilities
ให้ข้อมูลสินค้า ขวด ฝา พื้นที่ สาธารณูปโภค และเป้าหมายการผลิต พร้อมตัวอย่างสำหรับทดสอบ
รวบรวม Requirement วางแนวคิดไลน์ ประสานผู้ผลิต ติดตามการทดสอบ FAT และประสานงานติดตั้งหน้างาน ลูกค้ามีผู้ประสานงานเพียงจุดเดียวตลอดโครงการ
รับผิดชอบ Detailed engineering การผลิตเครื่อง การตั้งค่า และการแก้ไขตามผลทดสอบในขอบเขตที่ตกลง
Project evidence
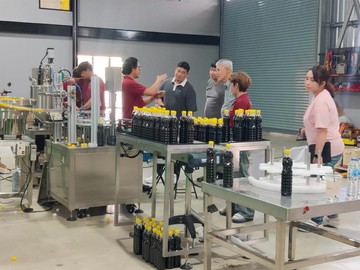
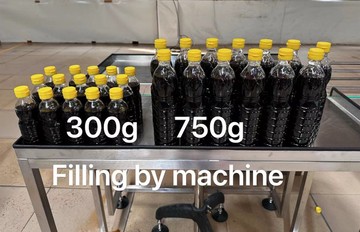
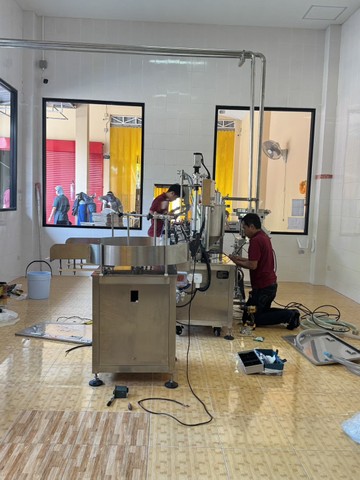
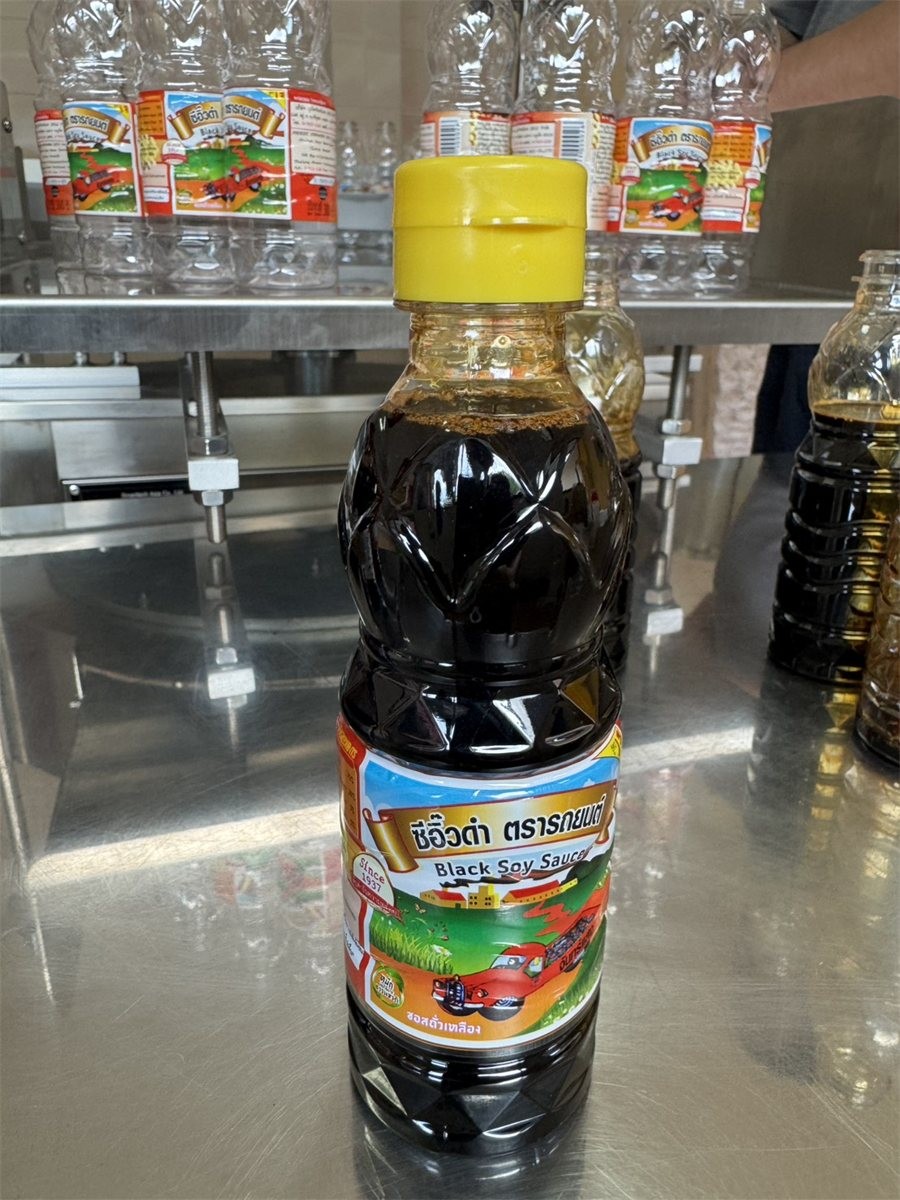
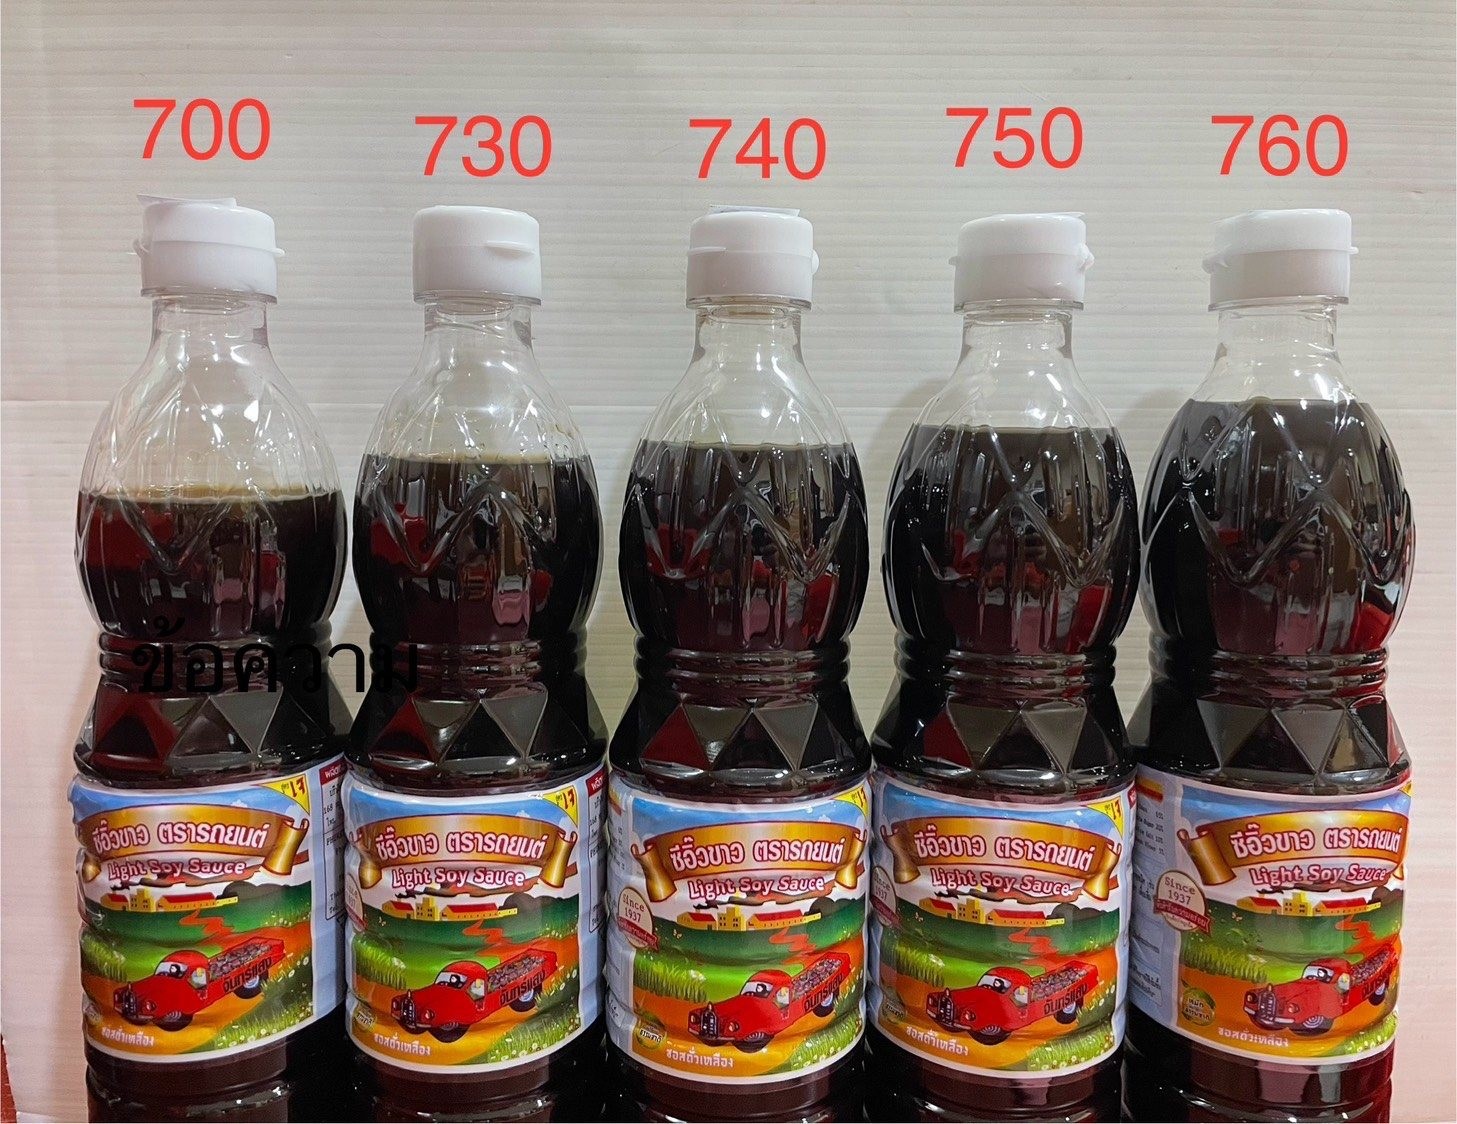
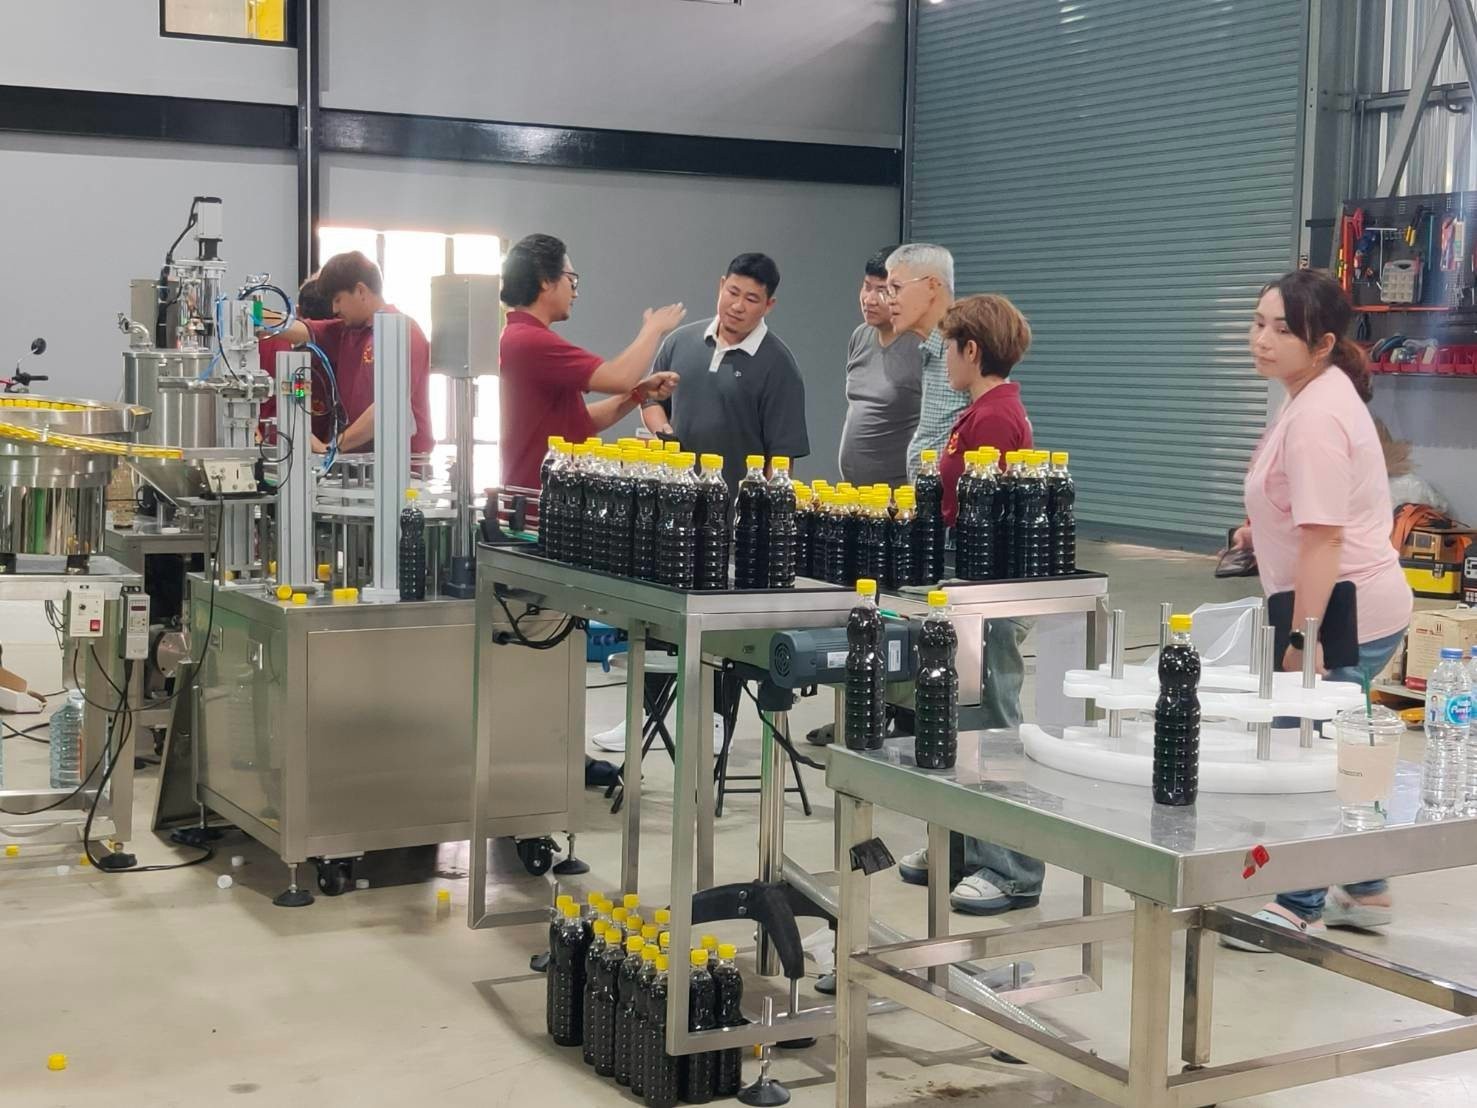
ภาพทั้งหมดมาจากโครงการเดียวกัน ตั้งแต่การทดสอบ FAT ก่อนส่งมอบ การติดตั้งหน้างาน จนถึงตัวอย่างขวดที่ออกจากไลน์จริง
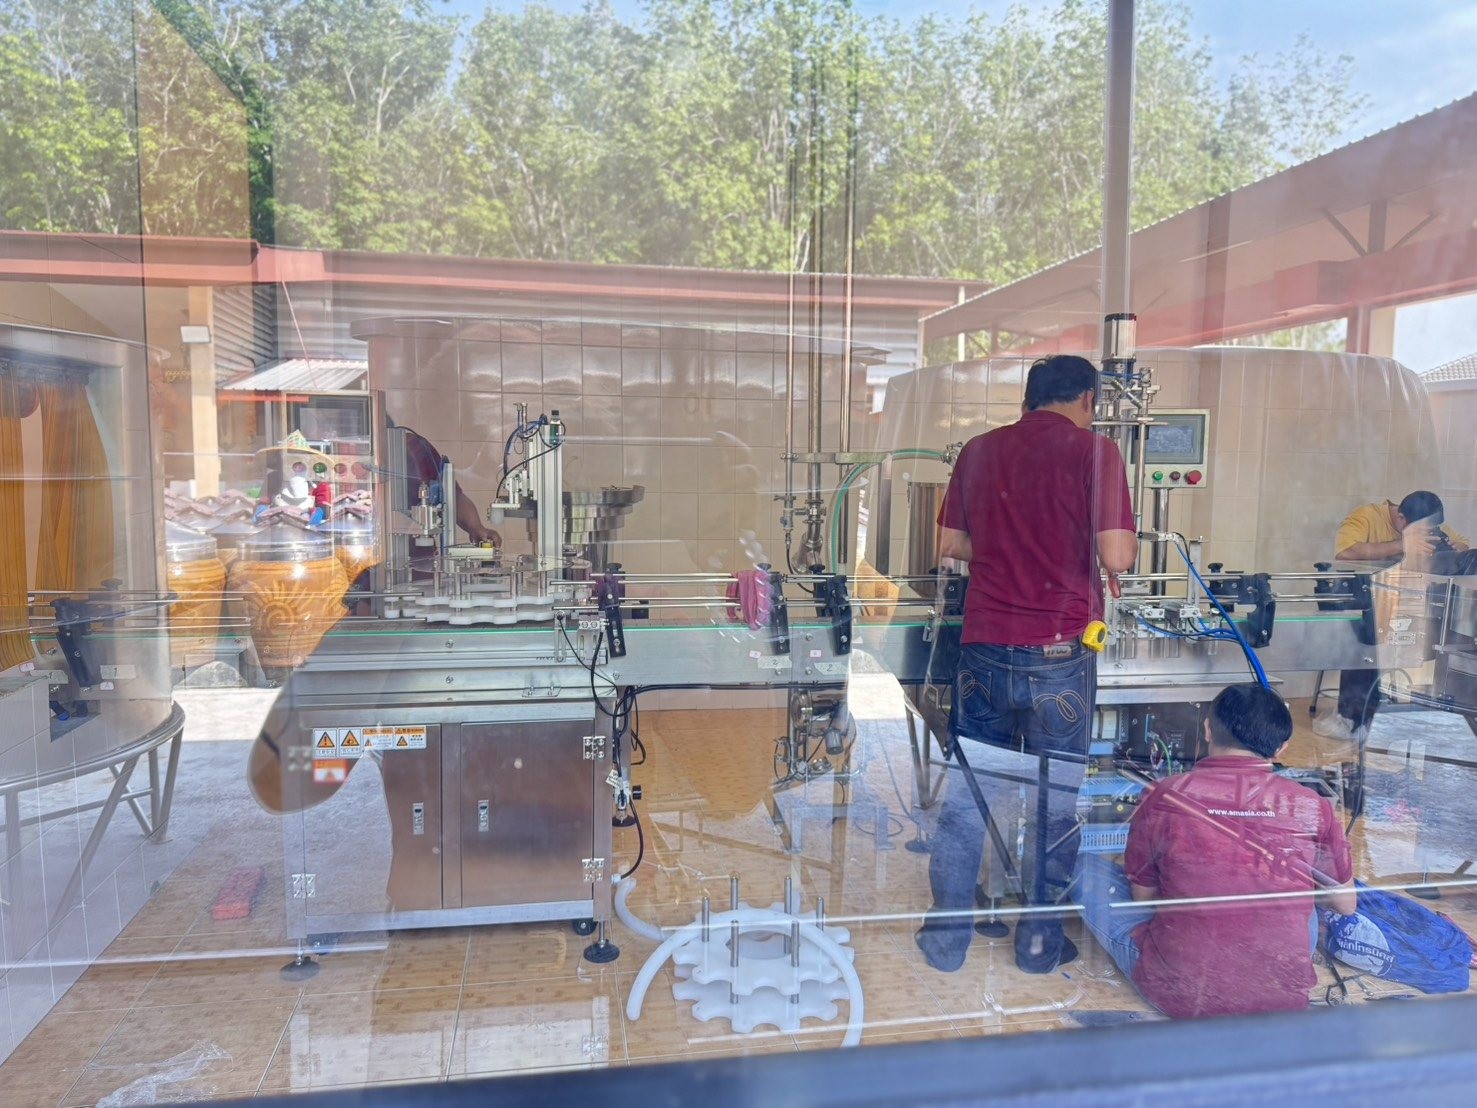
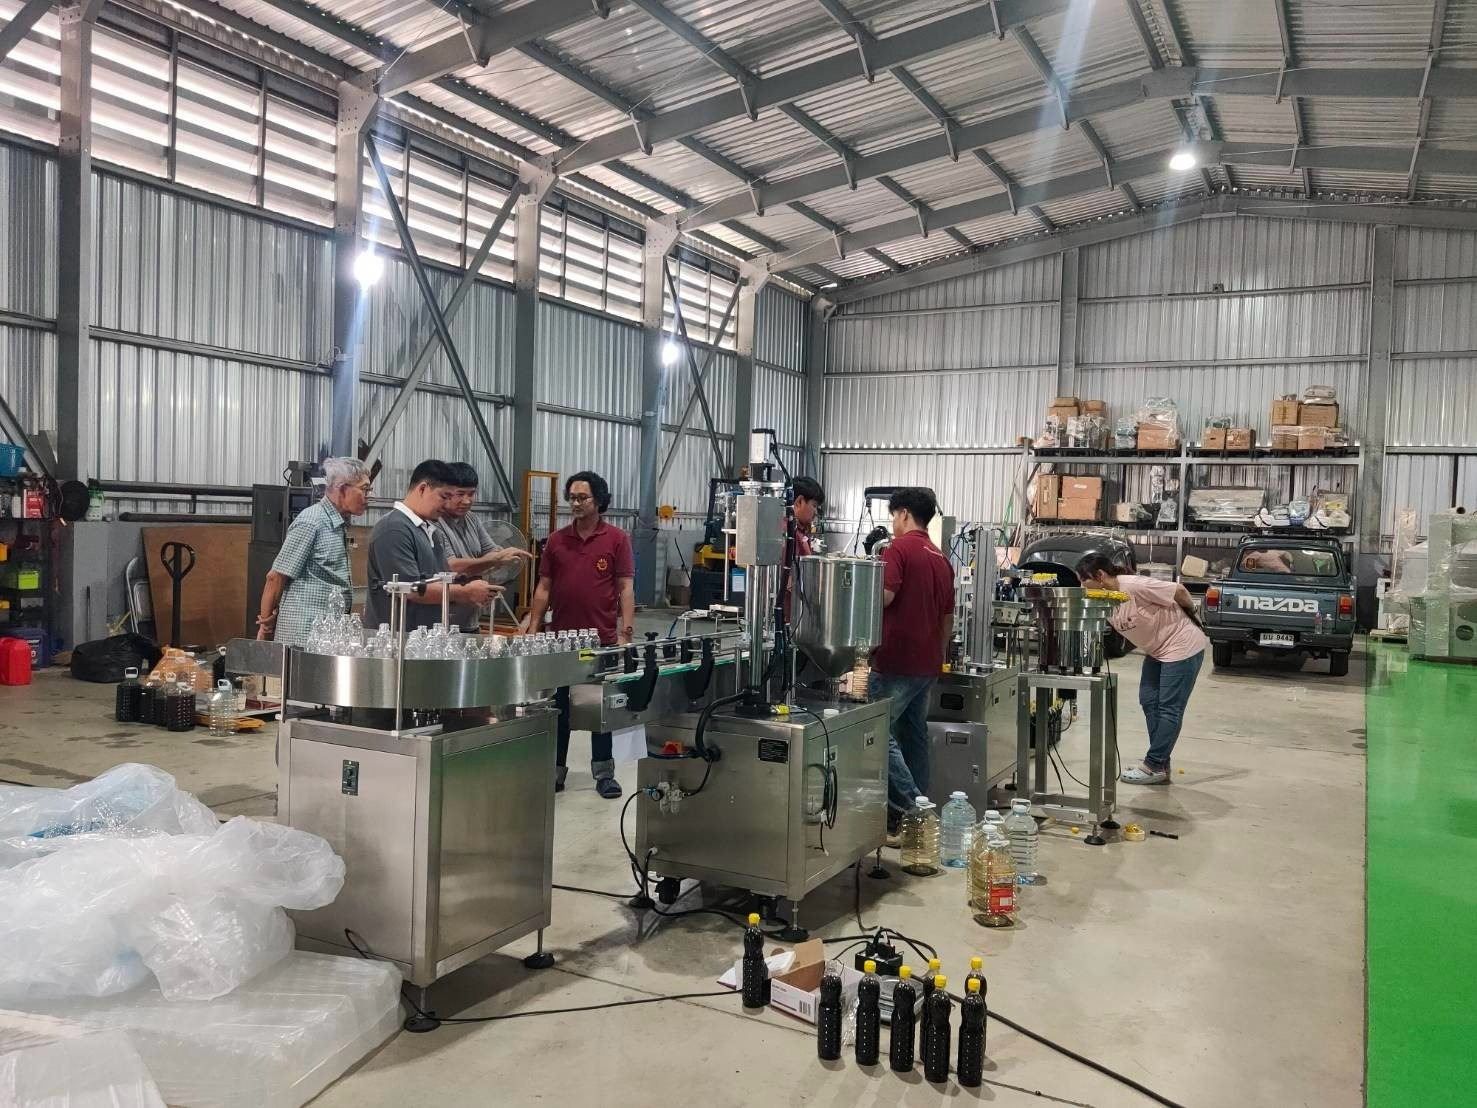
เผยแพร่สื่อโครงการโดยสงวนชื่อ ใบเสนอราคา และข้อมูลเชิงพาณิชย์ของลูกค้า
Video evidence
ชมการทำงานต่อเนื่องของระบบป้อนขวด บรรจุ ปิดฝา และลำเลียงจากโครงการจริง
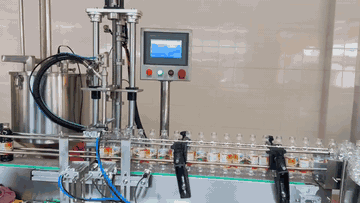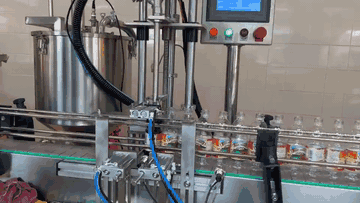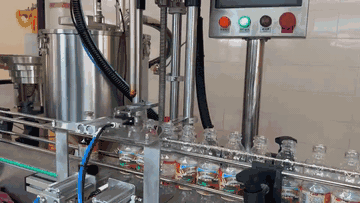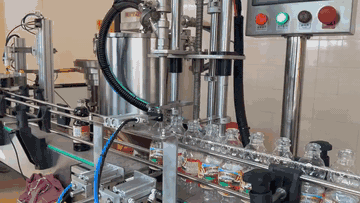
ตรวจการทำงานต่อเนื่องของไลน์ก่อนส่งมอบ
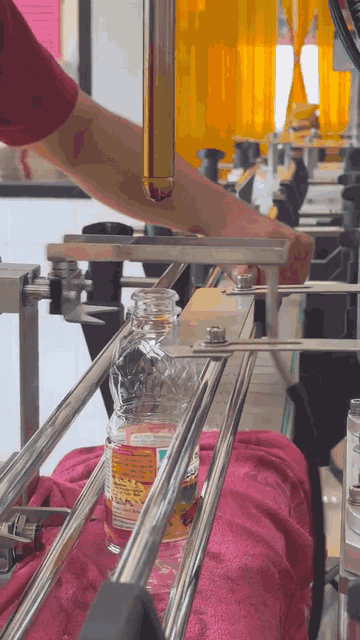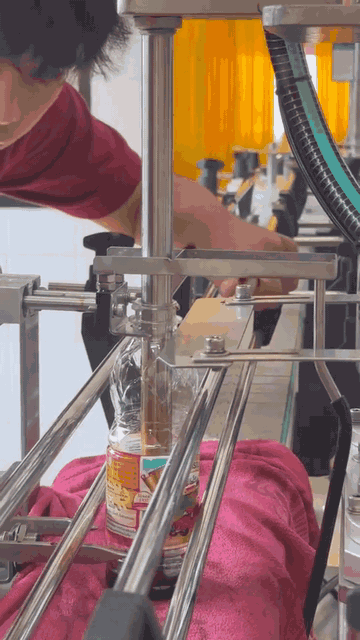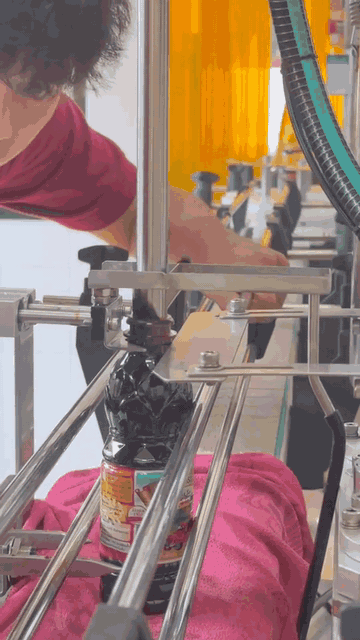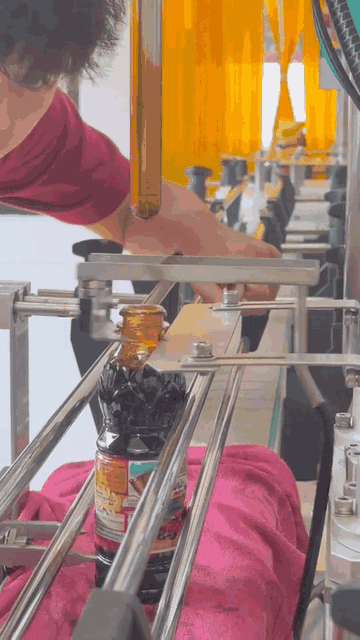
ดูจังหวะการบรรจุและการเคลื่อนที่ของขวด
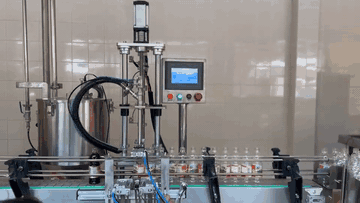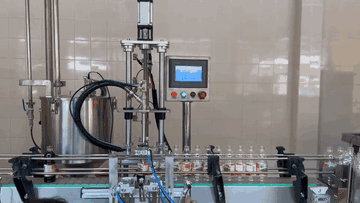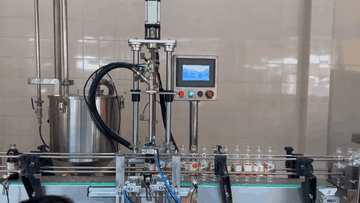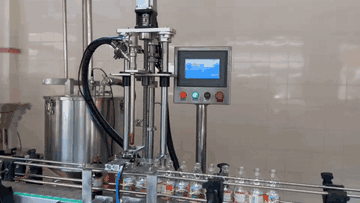
ตรวจการส่งต่อระหว่างสถานีหลังติดตั้ง
Acceptance criteria
กำหนดหัวข้อ วิธีตรวจ และหลักฐานที่ต้องบันทึกร่วมกันก่อนเริ่มทดสอบ
เดินไลน์ตามช่วงเวลาที่ตกลง และบันทึกจำนวนขวดเทียบกับเวลา ภายใต้เงื่อนไขทดสอบที่อนุมัติ
ชั่งน้ำหนักหรือวัดระดับตัวอย่าง พร้อมบันทึกค่าคลาดเคลื่อนตามเกณฑ์ที่อนุมัติร่วมกัน
ตรวจความสม่ำเสมอ สภาพฝา และการรั่วของตัวอย่างหลังผ่านเครื่อง
บันทึกการสะสมขวด การติดขัด การหยุด และการส่งต่อระหว่างแต่ละสถานี
ตรวจจุดป้องกัน อุปกรณ์หยุดฉุกเฉิน และขั้นตอนการใช้งานตาม Checklist
ตรวจการเข้าถึงชิ้นส่วนสัมผัสผลิตภัณฑ์ และทบทวนขั้นตอนที่ผู้ใช้งานต้องปฏิบัติ
Discuss your line
เริ่มจากข้อมูลจริงของสินค้า บรรจุภัณฑ์ กำลังผลิตปัจจุบัน เป้าหมาย และข้อจำกัดหน้างาน เพื่อประเมินแนวคิดไลน์และเกณฑ์ตรวจรับที่เหมาะสม